Quritilgan anjir qayta ishlash liniyasida saralash bosqichi mahsulot sifatini belgilaydi. Kalibrlanmagan yoki tarkibida begona jism qolgan anjir qadoqlash bosqichida qaytarib yuboriladi. Bu maqolada boylama va tozalash jarayoni qanday ishlashini ko'rib chiqamiz.
01
Saralash liniyaning qaysi bosqichida turadi?
Anjir liniyaga kirgach, dastlabki tozalashdan so'ng boylama, ya'ni kalibrlash bosqichiga o'tadi. Bu bosqichda mahsulot o'lchamiga qarab guruhlarga ajratiladi, chunki keyingi qadoqlash bosqichlari bir xil o'lchamdagi mahsulot bilan ishlaganda samarali ishlaydi. Kalibrlanmagan partiya qadoqlash liniyasida to'xtalishlarga sabab bo'ladi, shuning uchun boylama liniyaning boshida joylashtiriladi. Loyihalash bosqichida har qanday quritilgan anjir qayta ishlash liniyasi uchun saralash tugunlari birinchi navbatda ko'rib chiqiladi, chunki keyingi barcha bosqichlarning unumdorligi shu yerda belgilangan sifat va tezlikka bog'liq bo'lib qoladi.
02
Boylama (kalibrlash) mexanizmi
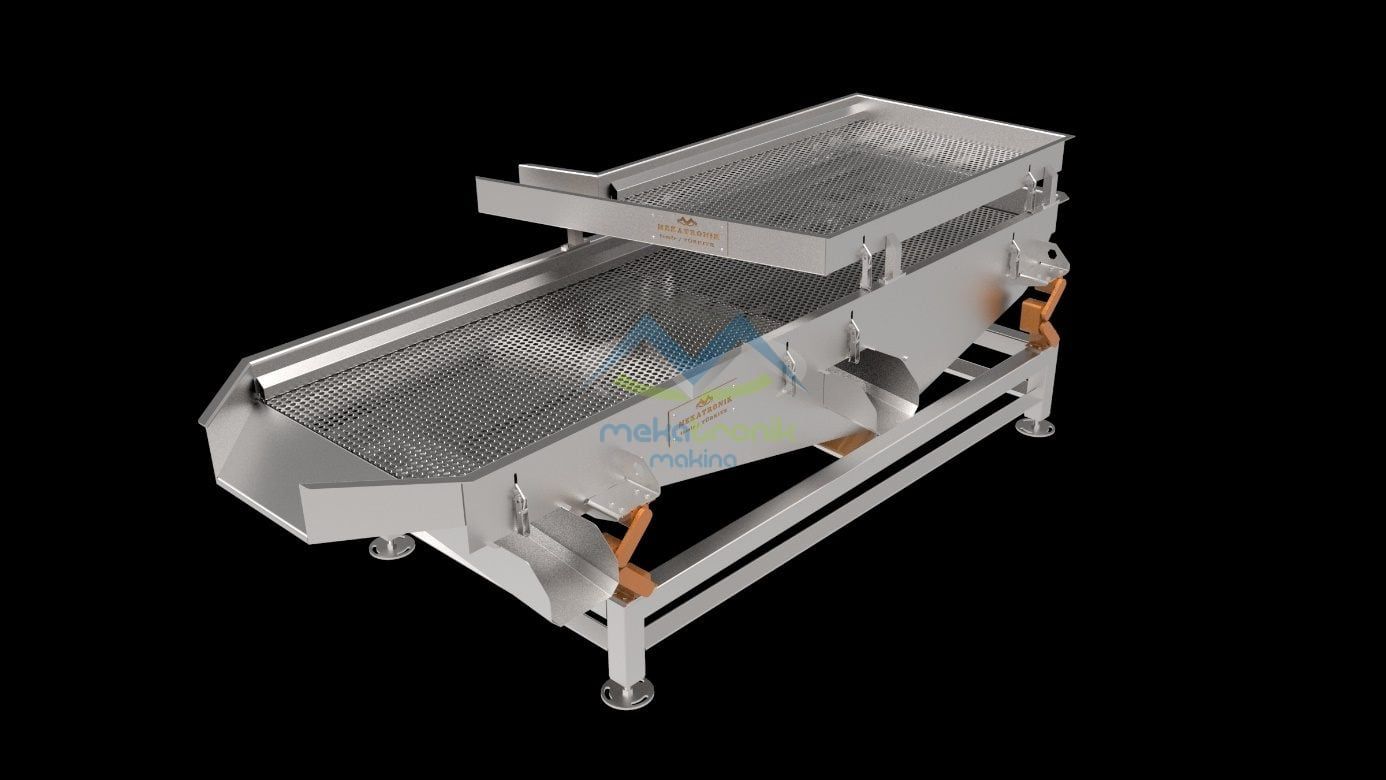
Kalibrlash uchun tebranma elak yoki teshikli barabanlar ishlatiladi. Mahsulot o'lcham bo'yicha bir necha kanalga bo'linadi, har bir kanal alohida qadoqlash yo'nalishiga uzatiladi. Boylama sarsagi mexanizmi turli meva turlari uchun teshik o'lchami almashtiriladigan panellar bilan ishlab chiqiladi, shu sababli bitta mashina bir necha mahsulot turida ishlatilishi mumkin. Panel almashtirish operatorlar tomonidan asbobsiz, qisqa vaqt ichida bajariladi, bu esa mavsum davomida turli xil xom ashyo bilan ishlashni osonlashtiradi.
03
Turli partiya va mahsulot turlariga moslashish
Bir kunlik ishlab chiqarish davomida xom ashyo hajmi va meva o'lchami o'zgarib turishi mumkin. Shu sababli boylama tuguni tebranish chastotasi va elakning egilish burchagi bo'yicha sozlanadigan qilib loyihalanadi. Bu sozlamalar operator paneli orqali kiritiladi va mahsulot turi almashganda mashinani to'xtatmasdan moslashtirish imkonini beradi. Amaliyotda bu moslashuvchanlik liniyaning kunlik unumdorligini barqaror saqlashda hal qiluvchi omil hisoblanadi.
04
Begona jism va yengil qoldiqlarni ajratish
Kalibrlashdan keyin havo oqimi yordamida yengil begona jismlar - barg va poya qoldig'i kabi - mahsulotdan ajratiladi. Aspireli sarsak havo pufi bilan yengil qoldiqlarni ko'tarib chiqarib tashlaydi, og'irroq tuproq va boshqa qattiq qoldiqlar esa alohida bosqichda chiqindi ajratish sarsagi yordamida chiqariladi. Ikki bosqichning alohida bo'lishi, har birining o'z tezligi va kuchi bilan sozlanishiga imkon beradi, aks holda bir mashinada ikkala vazifani bajarish samaradorlikni pasaytiradi.
05
Liniya bosqichlari va vazifalari
| Bosqich | Asosiy vazifa |
|---|---|
| Boylama (kalibrlash) | Mahsulotni o'lcham bo'yicha guruhlarga ajratish |
| Aspiratsiya | Yengil begona jismlarni havo bilan ajratish |
| Chiqindi ajratish | Og'ir va qattiq qoldiqlarni chiqarish |
| Yakuniy nazorat | Operator tomonidan vizual tekshiruv |
06
Nazorat va sifat tekshiruvi
Boylama va aspiratsiya bosqichlaridan o'tgan mahsulot odatda operator tomonidan vizual nazoratdan o'tkaziladi, chunki avtomatik tizimlar barcha holatlarni bir xil ishonch bilan aniqlay olmaydi. Vizual nazorat punkti konveyer ustida, yorug'lik yetarli bo'lgan joyda tashkil etiladi, bu yerda operator qolgan begona jism yoki shikastlangan mahsulotni qo'lda ajratib oladi. Ba'zi liniyalarda bu punkt kengaytirilib, ikki tomonlama nazorat stoli sifatida loyihalanadi, shunda ikki operator bir vaqtning o'zida konveyerning ikki tomonidan ishlaydi.
07
Mavsum boshida sozlash va texnik xizmat
Yangi mavsum boshlanganda yoki xom ashyo turi almashganda boylama va aspiratsiya tugunlari qayta sozlanadi: elak panellari almashtiriladi, havo bosimi va titrash chastotasi yangi partiyaning o'rtacha o'lchamiga moslashtiriladi. Bu jarayon odatda ishlab chiqarish boshlanishidan oldin, kichik namuna partiyasi ustida sinovdan o'tkaziladi. Ehtiyot qismlar - elak panellari, konveyer tasmalari va aspiratsiya nozullari - almashtirilishi oson bo'lgan standart o'lchamlarda tanlanadi, bu esa texnik xizmat vaqtini qisqartiradi.
08
Saralash bosqichida e'tibor qaratiladigan omillar
- 01Elak teshigi o'lchami mahsulot navi va o'lchamiga mos tanlanadi
- 02Mahsulot bilan aloqada bo'lgan yuzalar AISI 304 po'latdan, prosessning ayrim qismlarida AISI 316 talab qilinishi mumkin
- 03Titrash chastotasi mahsulotni shikastlamaydigan darajada sozlanadi
- 04Havo aspiratsiyasi bosimi mahsulot og'irligiga qarab kalibrlanadi
- 05Liniya tezligi kunlik xom ashyo hajmiga qarab belgilanadi
09
Gigiena va materialga qo'yiladigan talablar
Oziq-ovqat bilan aloqada bo'ladigan barcha yuzalar CE muvofiqlik talablariga javob beradigan tarzda loyihalanadi. Mahsulot bilan aloqadagi qismlar AISI 304 po'latdan tayyorlanadi, prosessga qarab ba'zi qismlarda AISI 316 qo'llaniladi. Tozalash va texnik xizmat uchun qismlar yechiladigan konstruksiya afzal ko'riladi, bu esa liniyaning kunlik gigiena talablariga javob berishini osonlashtiradi va operatorlar tomonidan smena oxirida tez tozalanishini ta'minlaydi.
Har bir korxonaning xom ashyo hajmi va mahsulot turi farq qiladi, shuning uchun elak teshigi o'lchami, havo bosimi va liniya tezligi loyihaga qarab belgilanadi. Aniq konfiguratsiya va texnik parametrlarni muhokama qilish uchun taklif so'rovi orqali murojaat qilish mumkin.