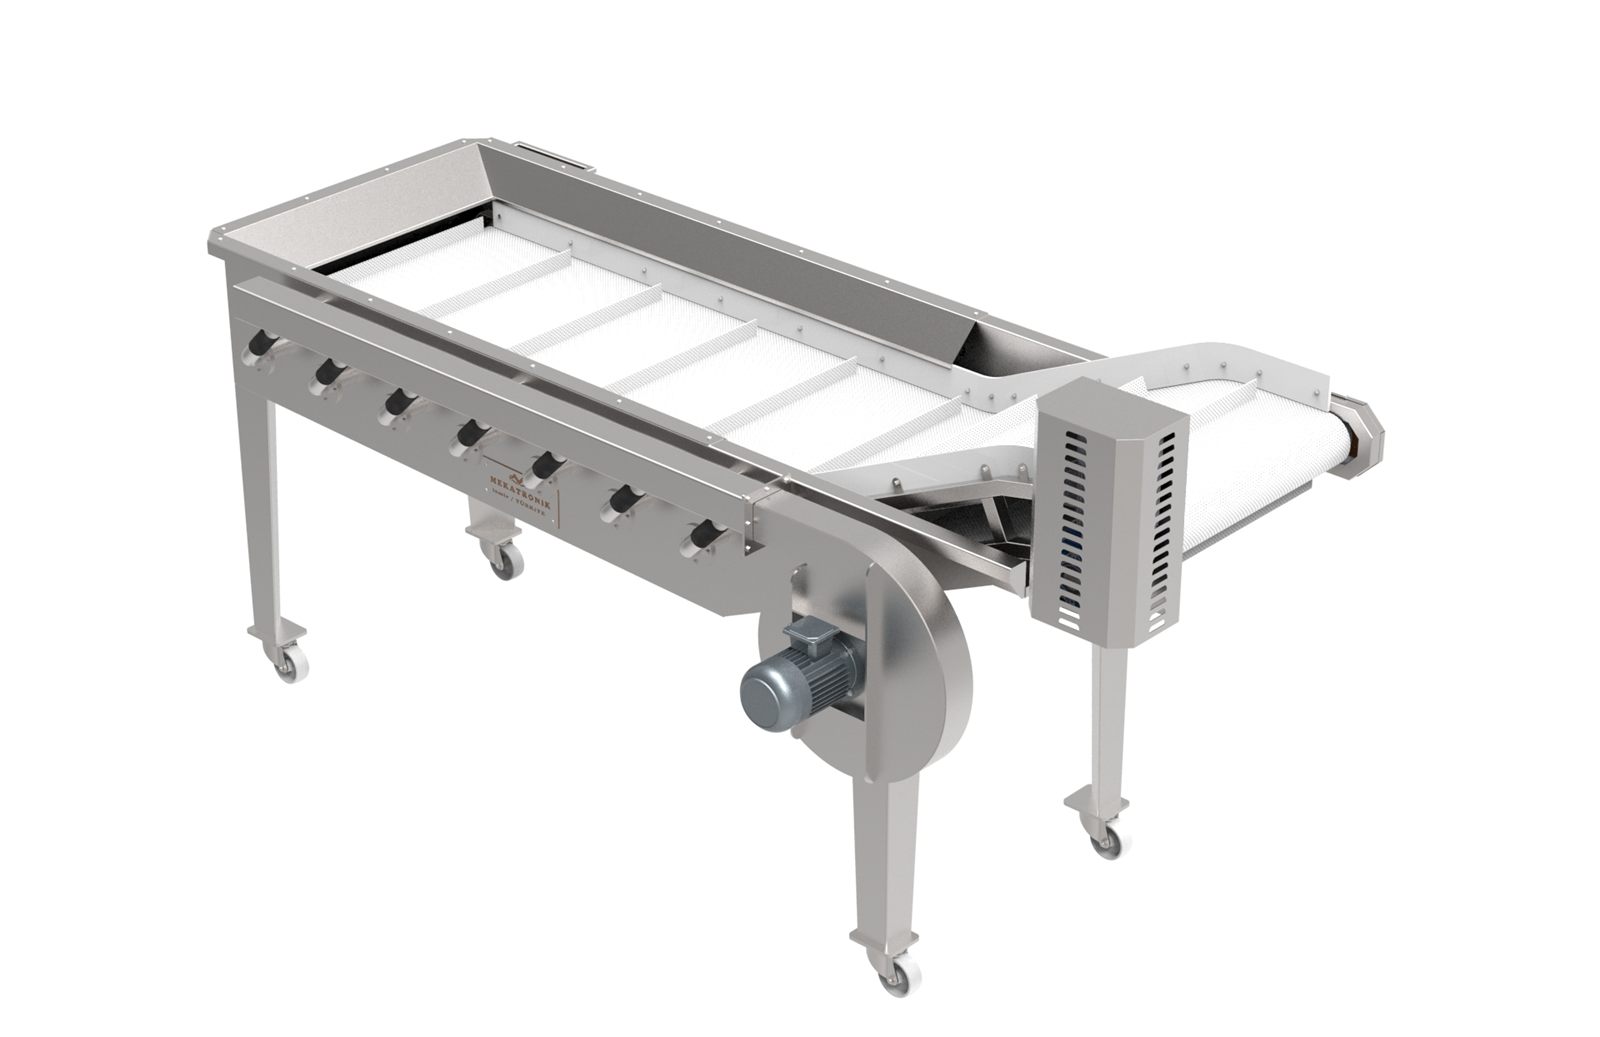
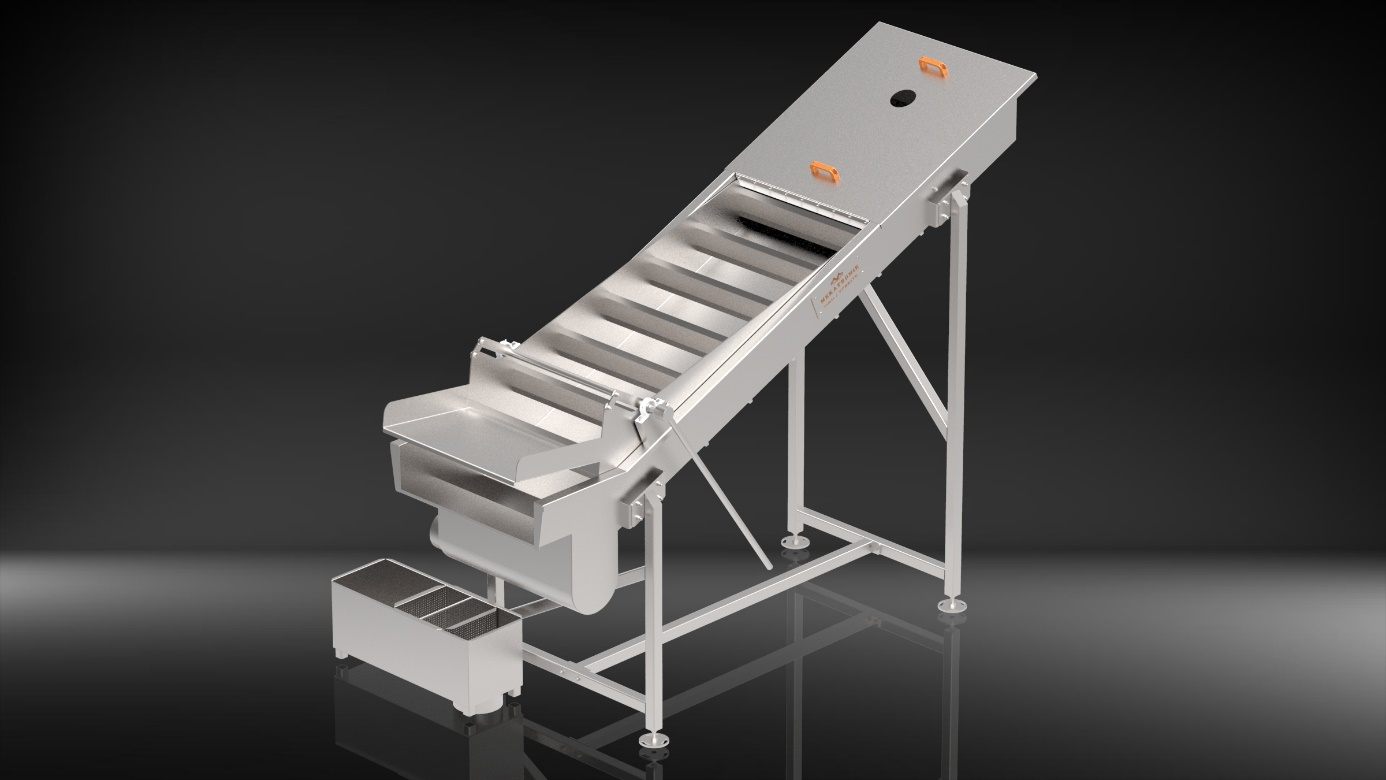
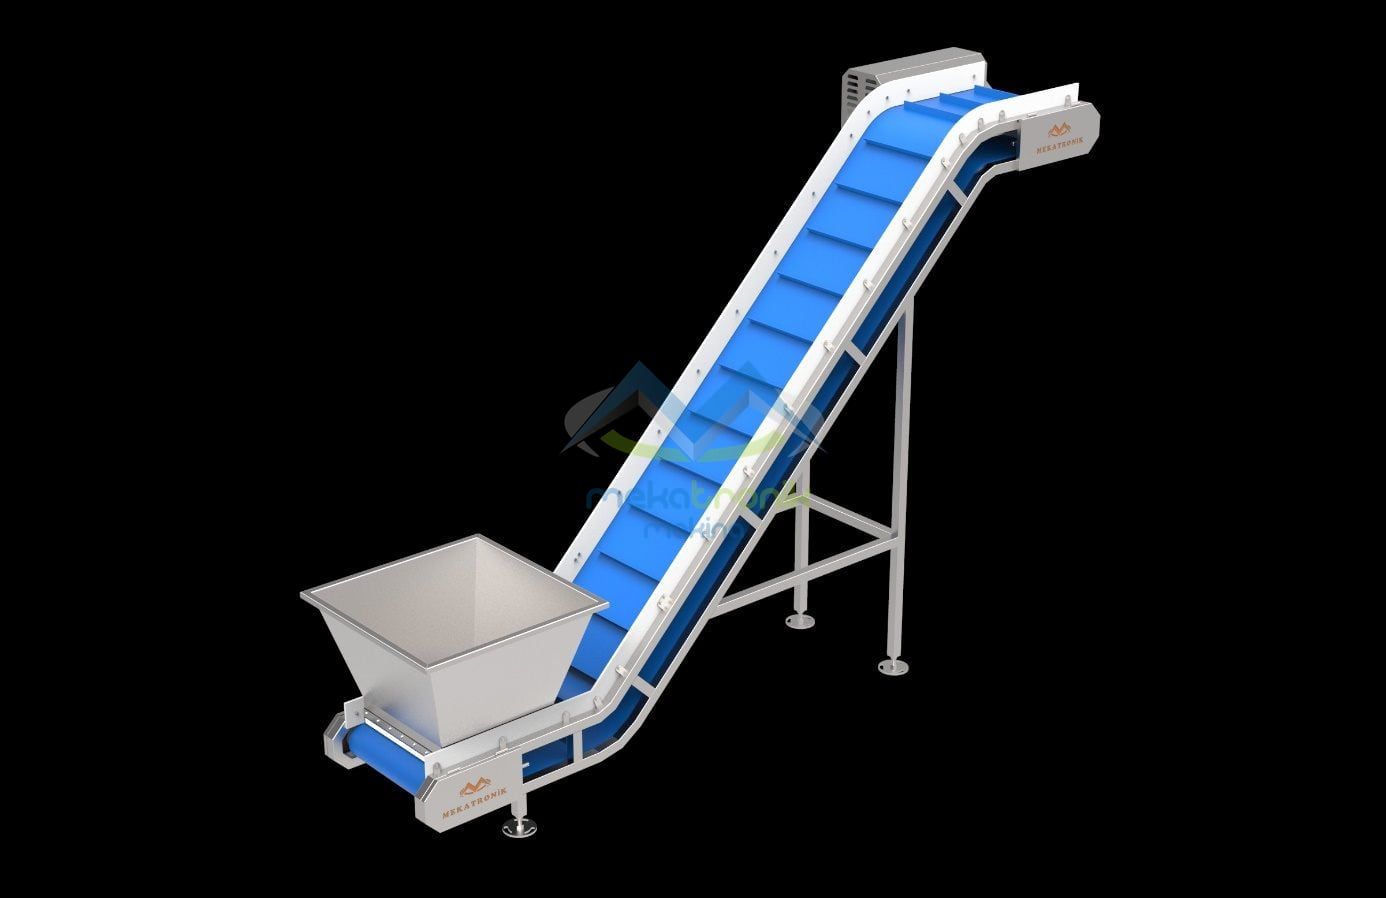
Panjali dozalash bunkerida sarfni bitta sozlama belgilamaydi. Liniyaga uzatish lenta tezligi, panjalarning uyumlarni qanchalik tez ajratishi va bunkerdagi mahsulot miqdorining birgalikdagi natijasidir. Shuning uchun bir xil mashina har bir mahsulotga bir xil qiymat bilan ishlatilmaydi. Panjali dozalash bunkerining lentasi tezligi chastota invertori bilan sozlanadi, shu sababli sozlash joyida, mavjud mahsulotga qarab bajariladi.
01
Sarf nima uchun mahsulotga qarab oʻzgaradi?
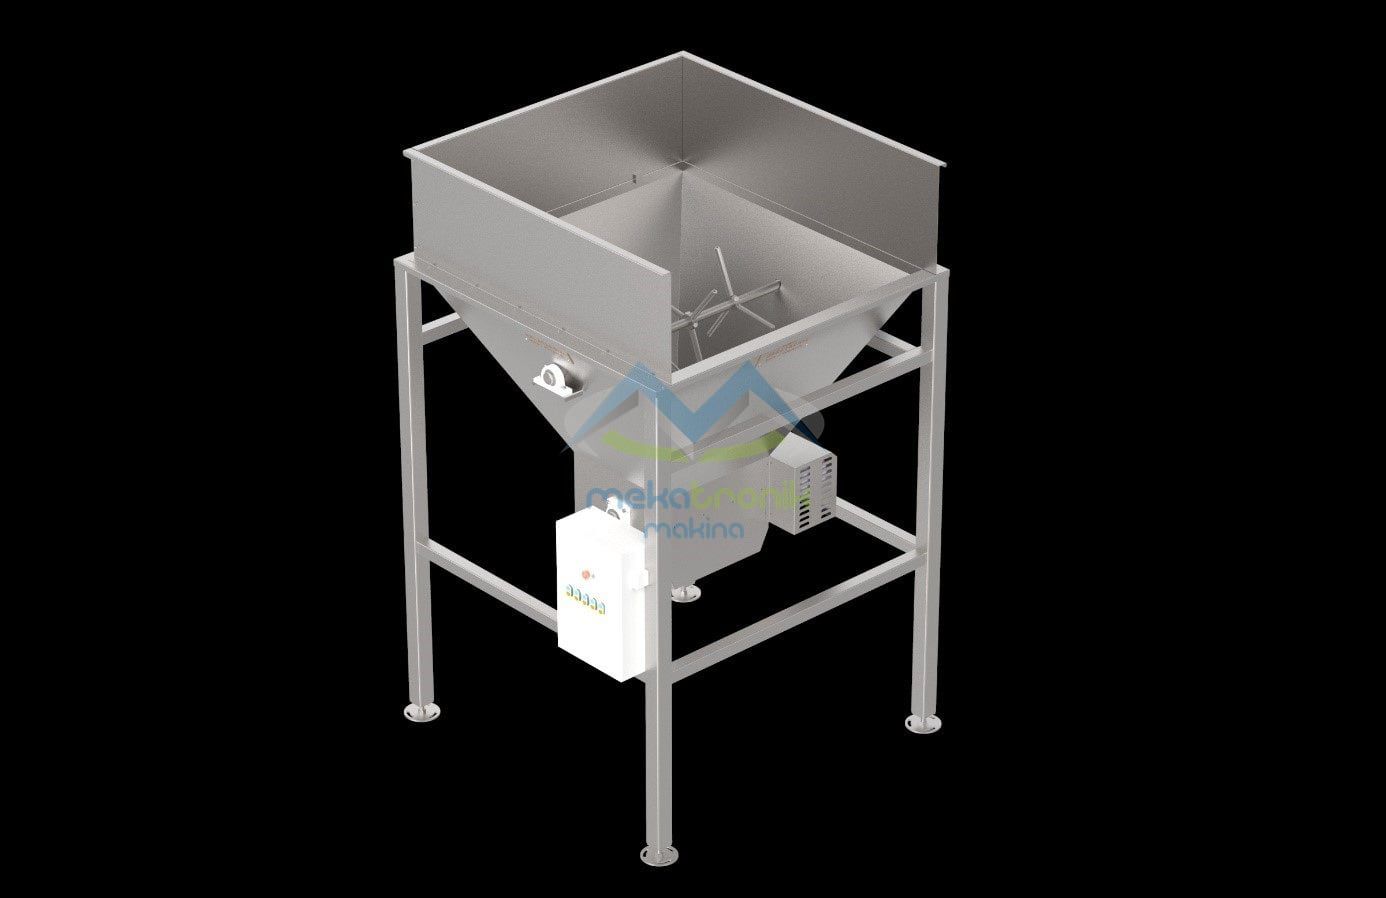
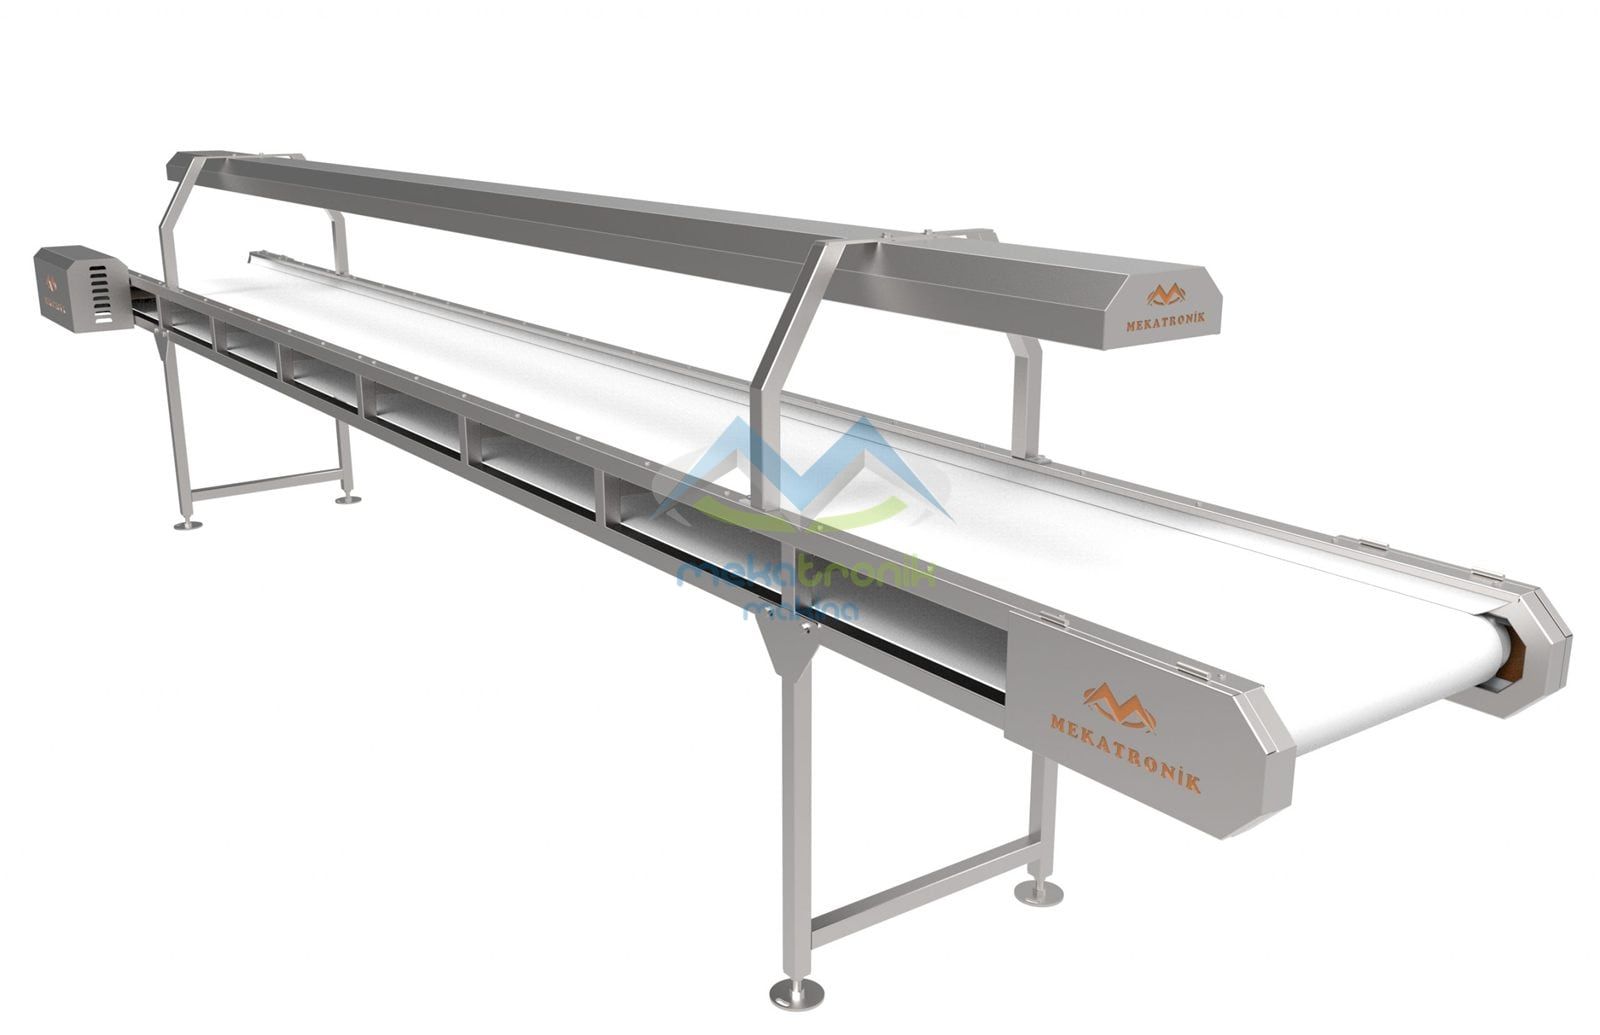
Bunker yashik agʻdarish mashinasidan koʻp miqdorda va uyum holida toʻkilgan mahsulotni qabul qiladi. Ichidagi panjalar uyumlarni mayda boʻlaklarga ajratadi, lenta esa mahsulotni konveyerga uzatadi. Mahsulot qancha yopishqoq va uyumli boʻlsa, panjalarga shuncha koʻp ish tushadi; mahsulot qancha sochiluvchan boʻlsa, lenta ustida bir tekis qatlam hosil qilish shuncha oson.
Mayizda namlik va yopishqoqlik partiyadan partiyaga va hosil davriga qarab farq qiladi. Bir kuni oson oqqan mahsulot ertasi kuni yirik uyumlar bilan kelishi mumkin. Shu sababli sarf qotib qolgan jadvaldan emas, shu kungi mahsulotdan oʻqiladi.
02
Sarfni qaysi sozlamalar belgilaydi?
- 01Lenta tezligi: chastota invertori bilan sozlanadi; liniyaga uzatishni toʻgʻridan-toʻgʻri belgilaydi.
- 02Panjalar ishi: uyumlar qanchalik tez ajralishini belgilaydi; ajralmagan uyum lenta ustida qoladi.
- 03Bunker toʻlishi: yashik agʻdarish mashinasining toʻkish ritmi bunkerdagi miqdorni oʻzgartiradi; haddan tashqari toʻla bunker panjalarni qiynaydi, deyarli boʻsh bunker uzatishni uzadi.
- 04Boshqaruv usuli: mashina elektron qoʻl pulti bilan mustaqil ishlashi yoki PLC boshqaruvida liniyaning qolgan qismi bilan birga boshqarilishi mumkin.
Bu toʻrt sozlama bir-biriga bogʻliq. Bunkerda uyum borida faqat lenta tezligini oshirish foyda bermaydi: uyum lenta ustida toʻplanib, keyingi mashinani notekis taʼminlaydi.
03
Mahsulot xatti-harakatiga qarab nimaga qaraladi?
Quyidagi jadval raqam bermaydi; joyida nimaga qarash kerakligini koʻrsatadi. Aniq qiymatlar mahsulot, partiya va liniya quvvatiga qarab belgilanadi va taklifda aniqlashtiriladi.
| Kuzatuv | Ehtimoliy sabab | Birinchi tekshiruv |
|---|---|---|
| Lentada uyumli mahsulot oʻtmoqda | Panjalar uyumni yetarlicha ajrata olmayapti, bunker haddan toʻla | Toʻkish ritmini sekinlashtiring, bunker sathini pasaytiring |
| Lenta goh toʻla, goh boʻsh | Uzatish notekis, mahsulot ravoq hosil qilmoqda | Bunker sathini barqaror ushlang, mahsulotni kichik va tez-tez toʻkib turing |
| Keyingi mashina boʻsh ishlayapti | Lenta tezligi ehtiyojdan past | Tezlikni bosqichma-bosqich oshiring, qatlamni kuzating |
| Keyingi mashina toshib ketmoqda | Lenta tezligi yuqori yoki qatlam qalin | Tezlikni bosqichma-bosqich pasaytiring |
| Mahsulot panjalarga yopishmoqda | Namlik yoki shakar sirtga chiqqan boʻlishi mumkin | Partiyani va saqlanish muddatini tekshiring |
04
Joyida sozlash qanday bajariladi?
Bir safar faqat bitta oʻzgaruvchini oʻzgartirish ishni tezlashtiradi. Toʻkish ritmini oʻzgarmas ushlab, lenta tezligini kichik bosqichlarda oʻzgartirsangiz, qaysi sozlama qaysi natijani berganini ajratish osonlashadi.
- 01Mahsulot turini va shu kungi uyum holatini yozib qoʻying.
- 02Lenta tezligini kichik bosqichlarda oʻzgartiring, har bosqichdan keyin lenta oxiridagi qatlamga qarang.
- 03Uyum oʻtayotgan boʻlsa, tezlikni oshirishdan oldin toʻkish ritmi va bunker sathini toʻgʻrilang.
- 04Topilgan qiymatni mahsulot turi bilan birga yozing; mahsulot yoki partiya almashganda qayta tasdiqlang.
Korpus va mahsulot bilan kontaktdagi bunker yuzalari AISI 304 zanglamas poʻlatdan tayyorlanadi, jarayonga qarab AISI 316 ixtiyoriy. Har smena oxirida bunker ichi va panjalar hududini tekshirish maqsadga muvofiq, chunki yopishib qolgan mahsulot toʻplanishi ertasi kuni sarfni buzadigan sabablardan biridir.
05
Taklif bosqichida qaysi maʼlumotlar aniqlashtiriladi?
Bunker sarfi faqat mashinaga emas, foydalanish joyiga ham bogʻliq. Shuning uchun maxsus shakl va oʻlchamda ishlab chiqarish ixtiyoriy; oʻlchamni yashik agʻdarish mashinasining toʻkish nuqtasi bilan konveyer boshi oʻrtasidagi joylashuv belgilaydi.
- 01Mahsulot turi va uyumlanish moyilligi (namlik, yopishqoqlik, hosil davri)
- 02Maqsadli liniya oqimi; quvvat loyihaga qarab belgilanadi
- 03Joylashuv: yashik agʻdarish mashinasi va konveyer oʻrtasidagi masofa va balandlik
- 04Boshqaruv tanlovi: elektron qoʻl pulti bilan mustaqil ishlash yoki PLC boshqaruvli liniya
- 05Taʼminot: 380 V / 50 Hz
06
Bunker liniyada qayerda turadi?
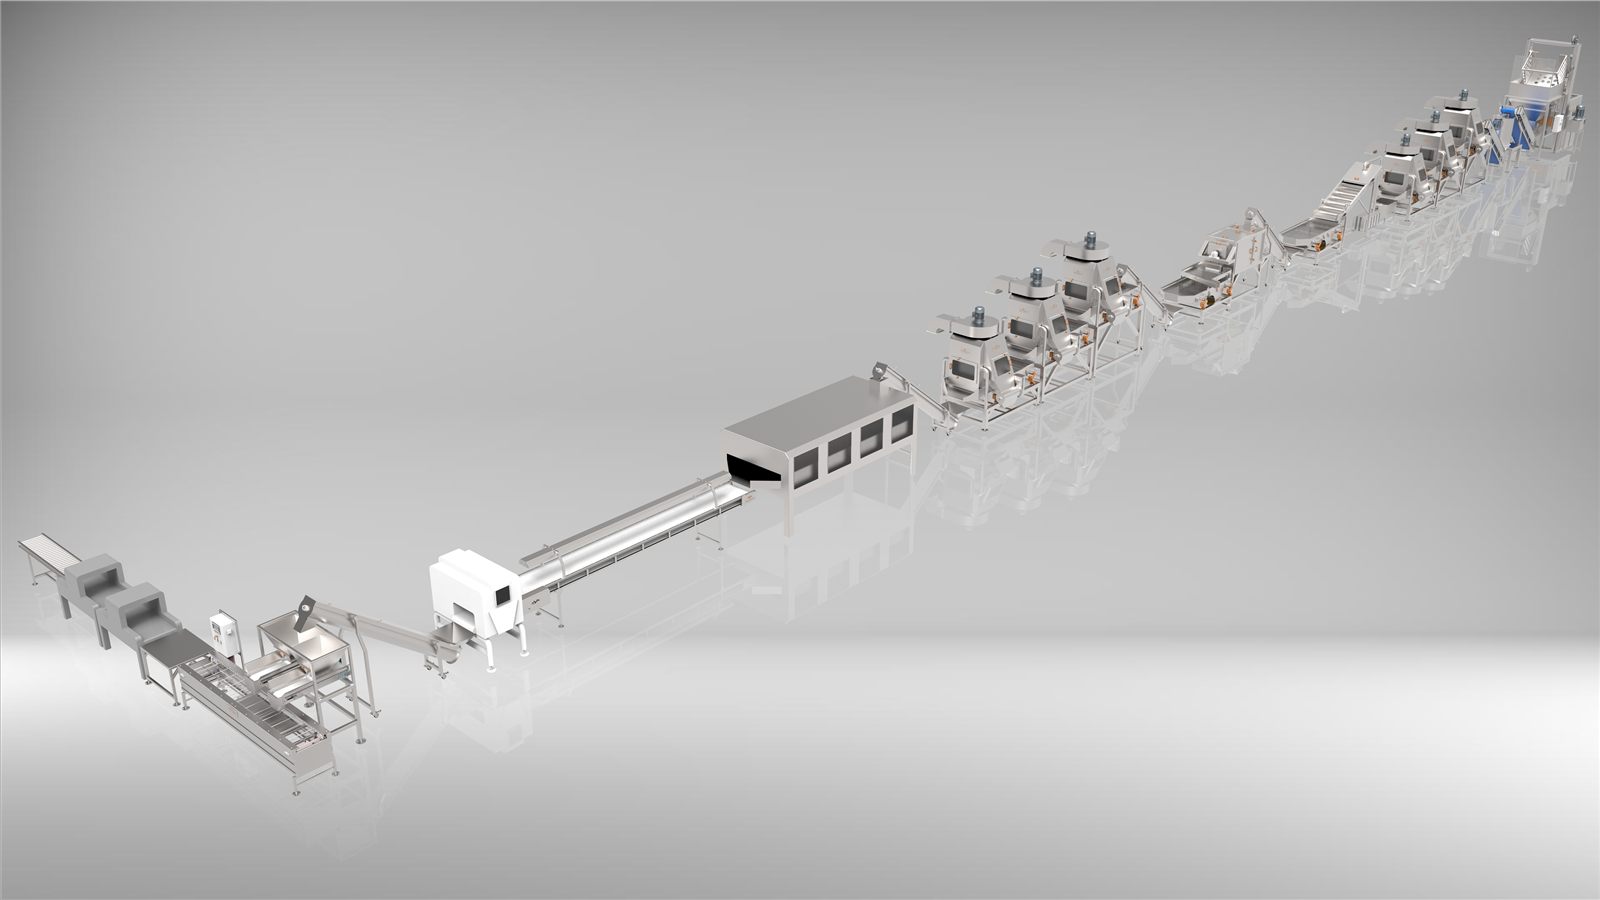
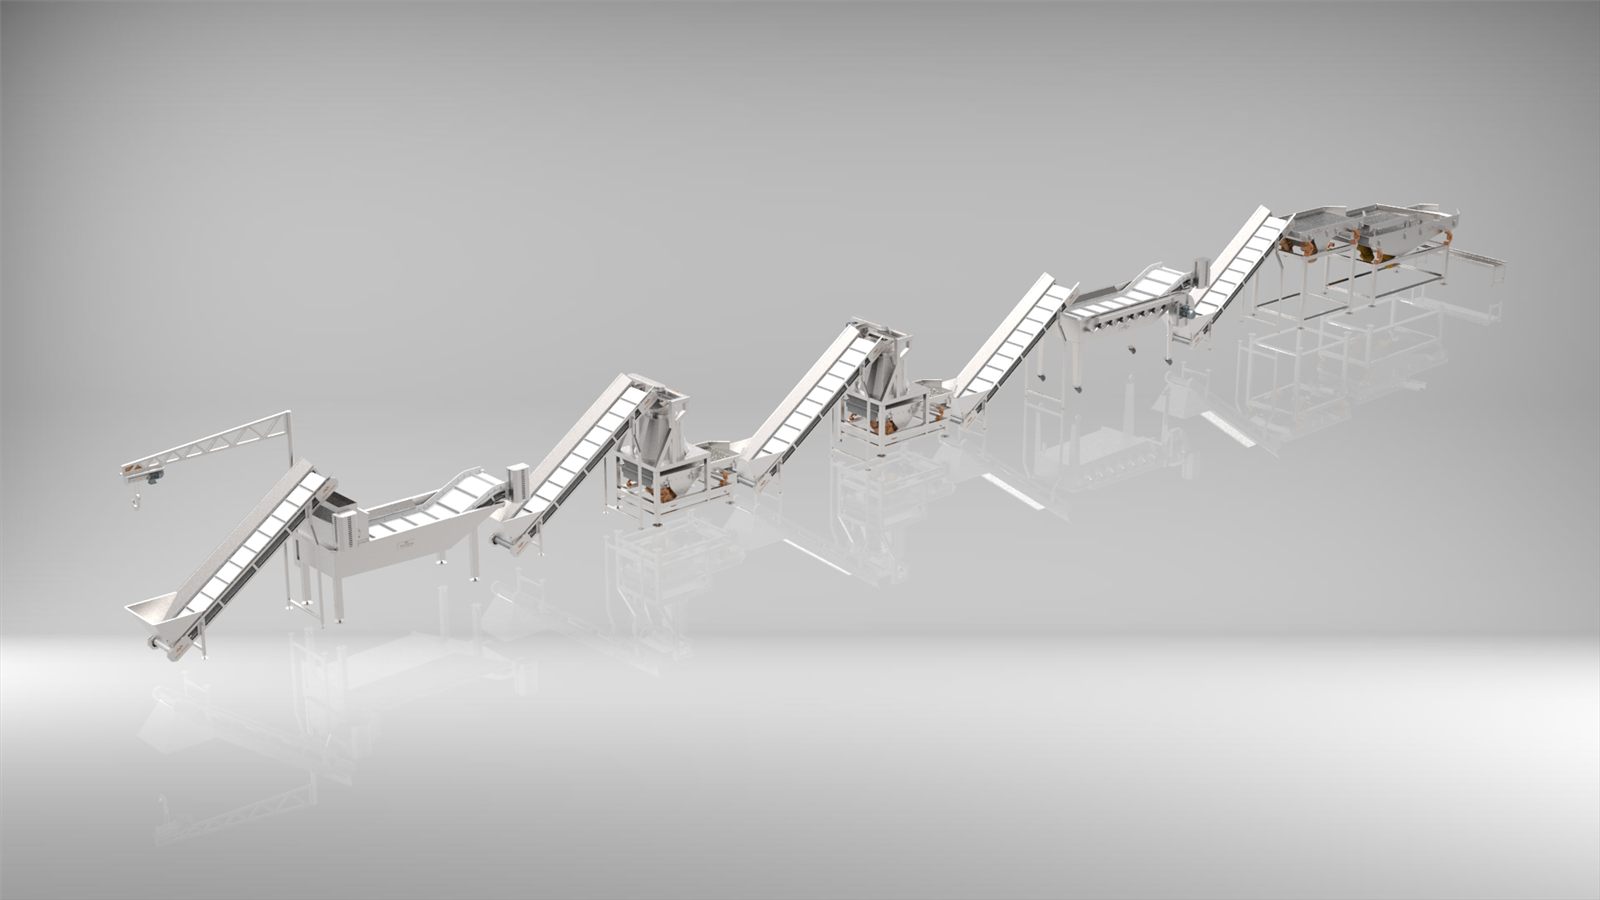
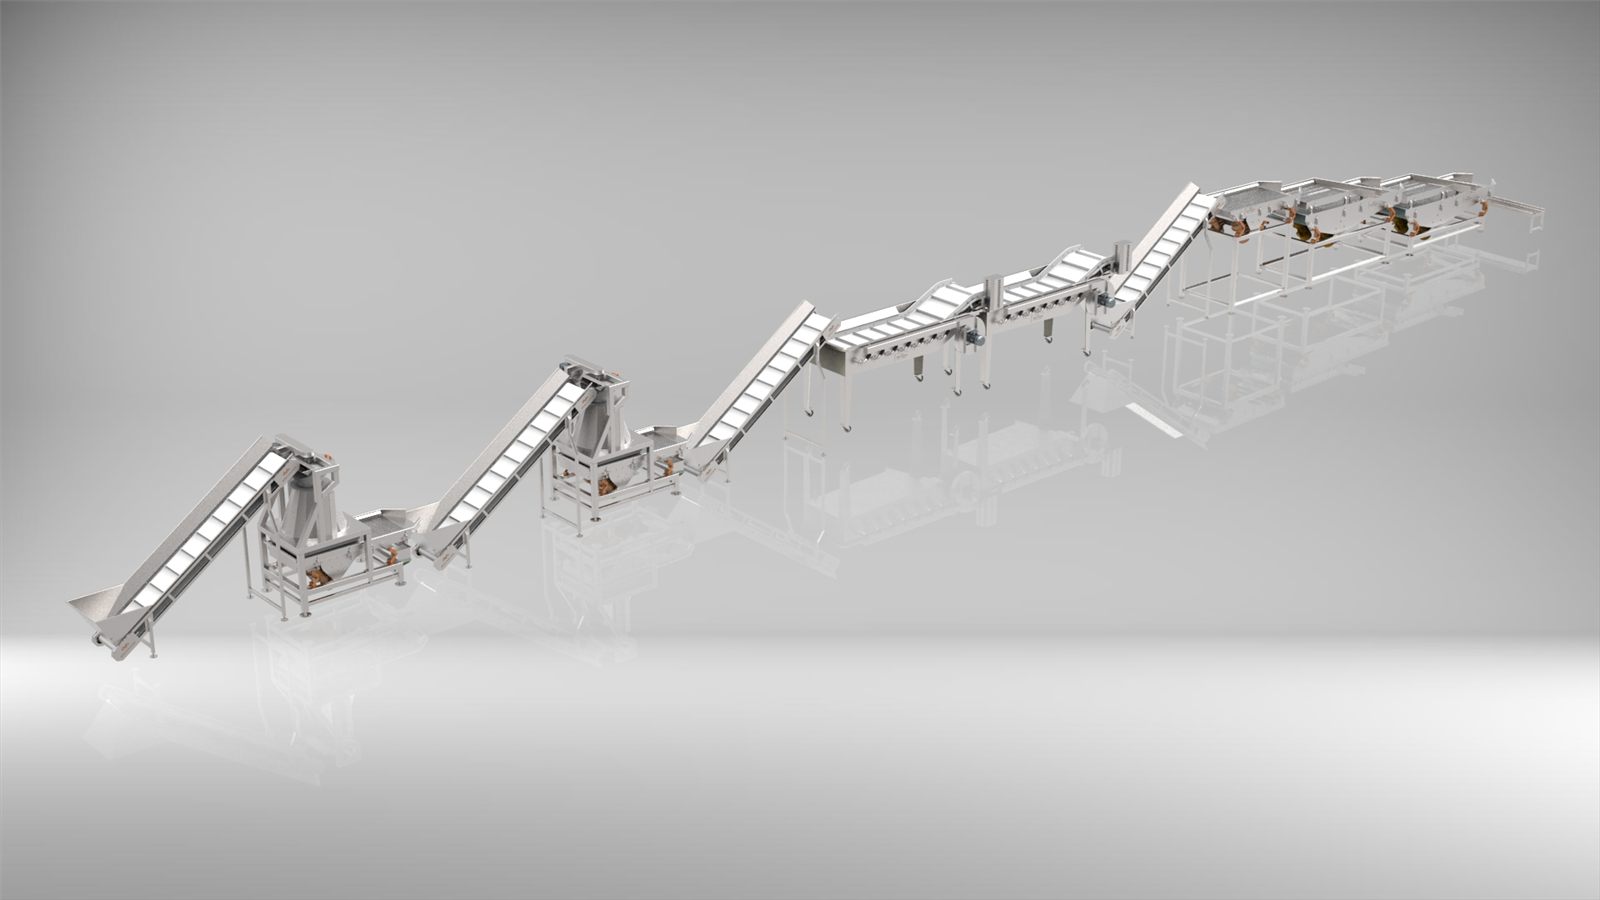
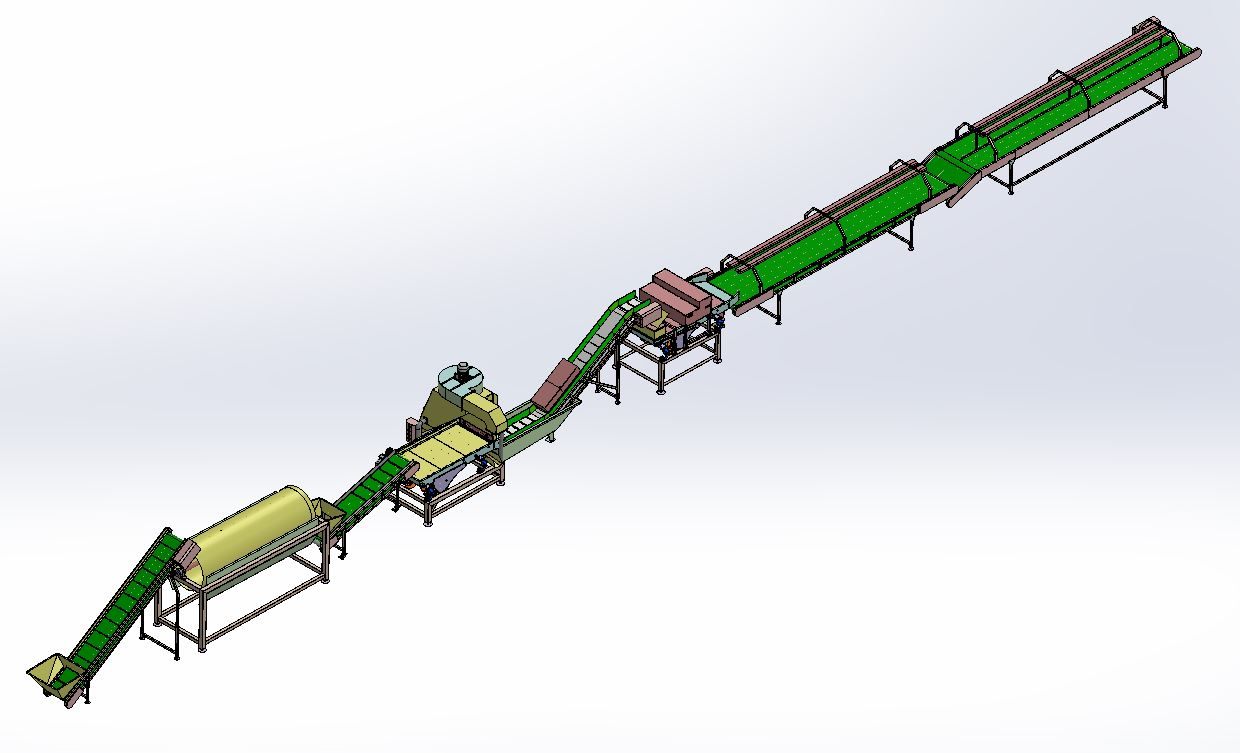
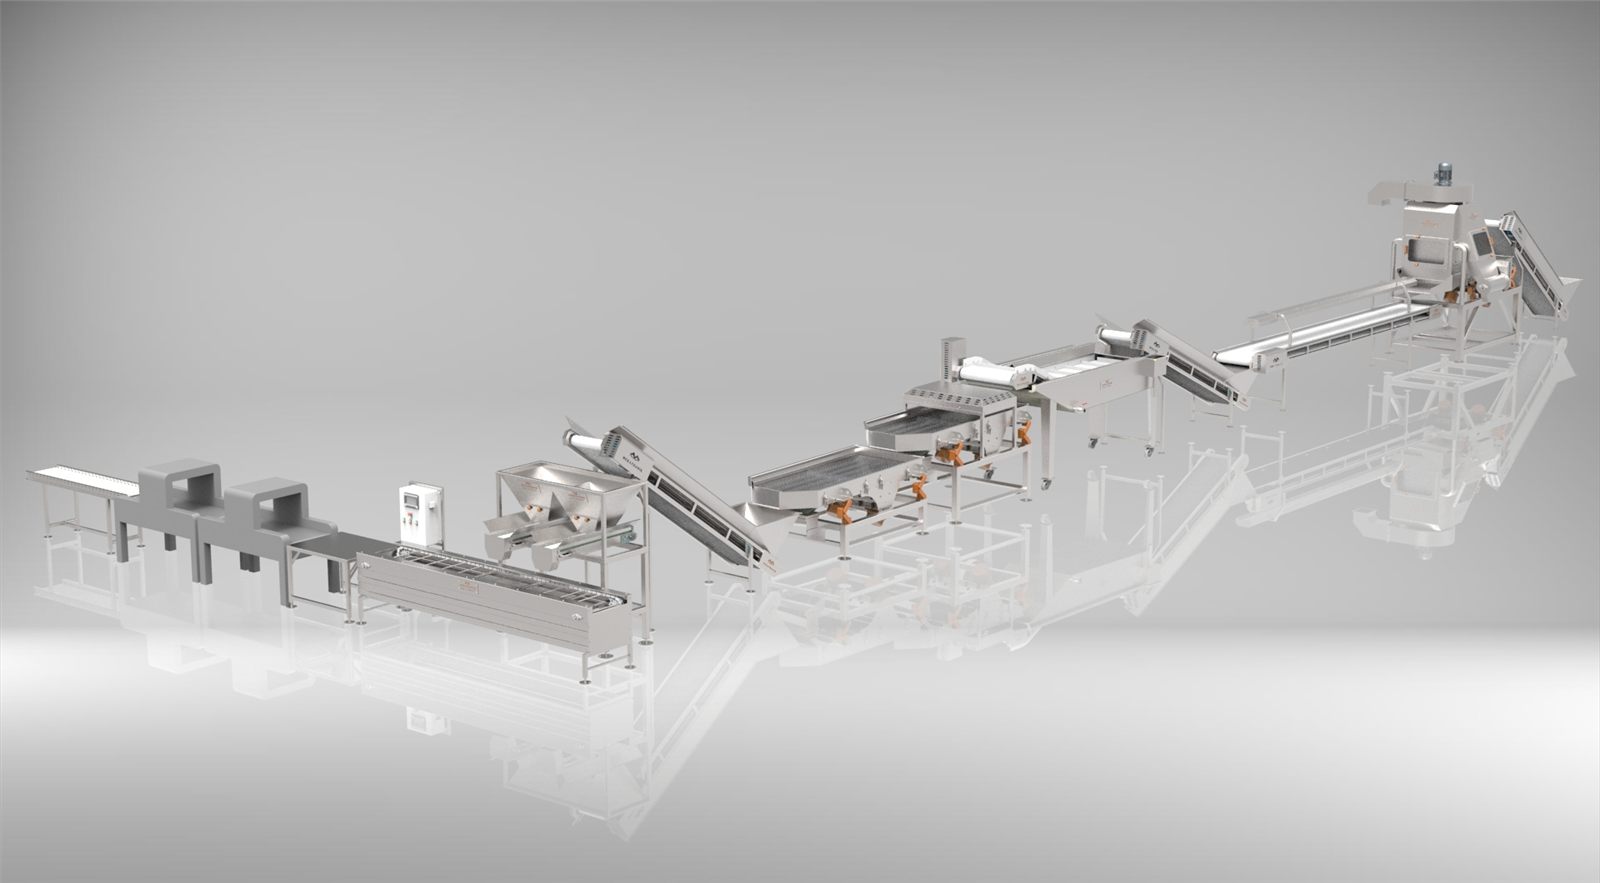
Mayiz qayta ishlash liniyasida bunker yashik agʻdarish mashinasi bilan konveyer oʻrtasidagi uzatishni tartibga soladi. Bu bosqich notekis boʻlsa, yuvish va saralash kabi keyingi barcha bosqichlar xuddi shu notekislikni oladi. Quvvat loyihaga qarab belgilanadi; bunker oʻlchami va tezligi liniyaning umumiy oqimiga moslab tanlanadi.
Keyingi qadam: mahsulot turini, uyumlilik darajasini va maqsadli liniya oqimini taklif shakli orqali yuboring, bunker sozlamasi va uning liniyadagi oʻrni birga aniqlashtiriladi.